Réponse directe : Aucun des deux procédés n’est universellement supérieur en haute précision. Le choix entre usinage par enlèvement de matière et fabrication additive repose sur un arbitrage rationnel croisant cinq critères objectifs : les tolérances dimensionnelles requises, la complexité géométrique de la pièce, les matériaux à mettre en œuvre, les volumes de production et le coût total de possession incluant matière première, post-traitement et rebuts.
Face à un renouvellement de parc machines ou à l’extension d’une chaîne de production, le responsable bureau des méthodes doit justifier un investissement structurant. Les discours commerciaux sur l’impression 3D métal promettent souvent une révolution ; les fournisseurs d’équipements d’usinage CNC vantent leur maîtrise historique des tolérances serrées. Entre ces deux narrations, la décision industrielle exige des repères objectifs, chiffrés et contextualisés aux contraintes réelles de votre production : quels états de surface atteindre, pour quelles géométries, à quel coût total par pièce ?
Cet article propose une grille de décision structurée, croisant précision, matériaux, géométrie et volumes, pour transformer la comparaison théorique des deux familles de procédés en outil d’arbitrage actionnable. Les ordres de grandeur présentés s’appuient sur des sources techniques reconnues et des standards industriels ; les limites de chaque procédé sont explicitement énoncées, sans gagnant universel.
Usinage par enlèvement de matière et fabrication additive : de quoi parle-t-on ?
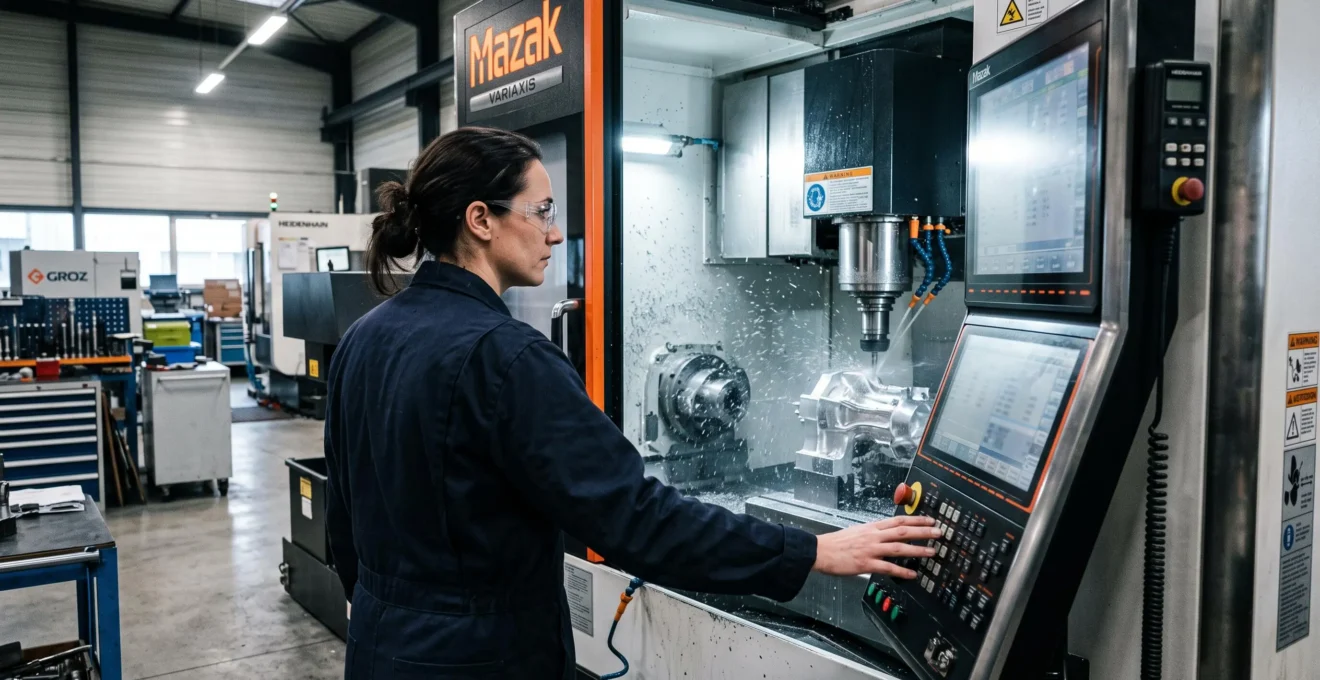
L’usinage par enlèvement de matière désigne une famille de procédés de fabrication mécanique dans lesquels la pièce finale est obtenue en retirant de la matière d’un brut initial, généralement par des opérations de tournage, fraisage, perçage ou rectification. Les centres d’usinage CNC modernes, pilotés en commande numérique, permettent des opérations complexes en 3, 4 ou 5 axes avec des niveaux de précision et de répétabilité élevés.
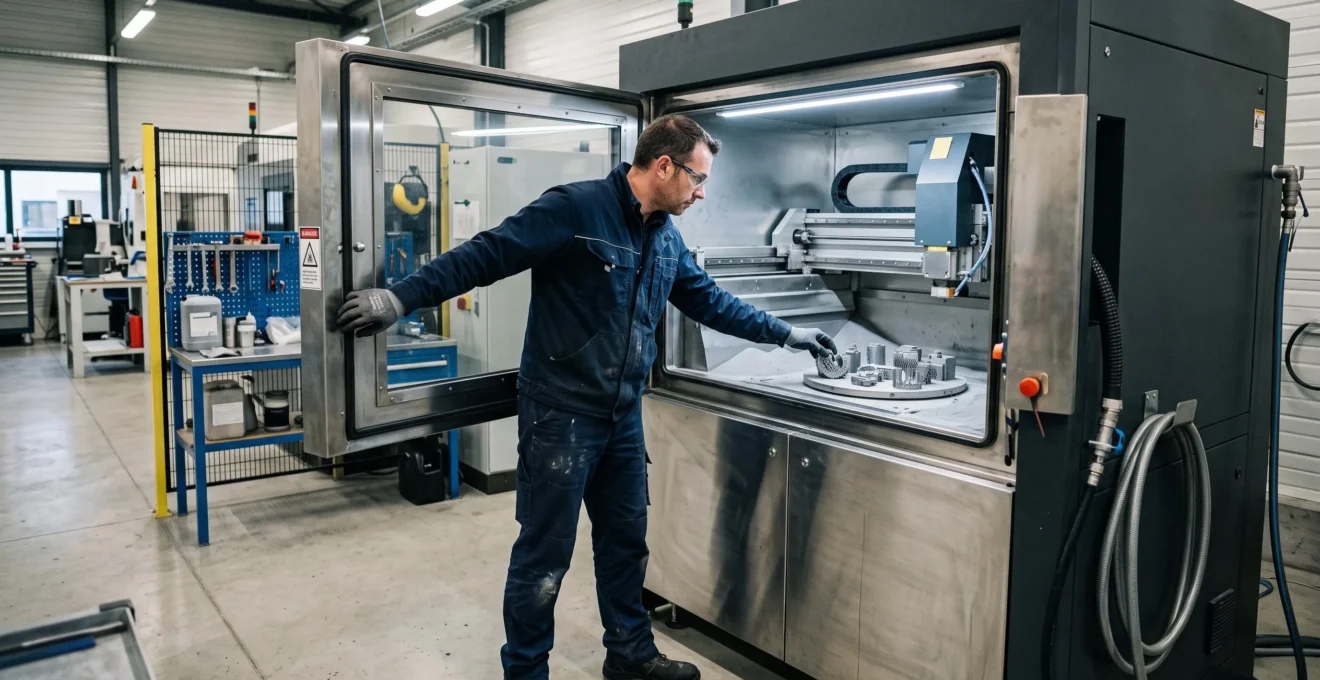
La fabrication additive, ou construction par ajout de matière, procède selon une logique inverse : la pièce est construite couche par couche à partir d’un modèle numérique tridimensionnel, par fusion ou frittage de poudre métallique, par dépôt de fil ou par polymérisation de résine. La norme NF ISO/ASTM 52900, publiée en avril 2016 par l’AFNOR, établit et définit les termes utilisés dans cette technologie, classés par champs d’application spécifiques.
Comparer ces deux approches en haute précision nécessite de dépasser les généralités. Cinq critères structurent l’arbitrage : les tolérances dimensionnelles et états de surface atteignables, la complexité géométrique de la pièce, la compatibilité avec les matériaux envisagés, les volumes de production et le coût total de possession intégrant machine, matière première, post-traitement et taux de rebut. Des procédés complémentaires, tels que le soudage laser de précision proposé notamment par lauvitec.fr, peuvent enrichir la chaîne de production en assemblant des pièces issues de l’un ou l’autre procédé.
Il n’existe pas de solution universellement supérieure : le choix pertinent dépend de votre application et de vos contraintes spécifiques.
Quelles tolérances et quels états de surface atteindre en haute précision ?
L’usinage CNC atteint directement des tolérances dimensionnelles serrées, typiquement de l’ordre de quelques centièmes de millimètre en tournage ou fraisage standard, et jusqu’à quelques micromètres en rectification ou usinage de précision. Les états de surface obtenus, mesurés en rugosité Ra, varient selon l’opération : de plusieurs micromètres en ébauche à des valeurs inférieures au micromètre après rectification ou polissage. La répétabilité machine et la maîtrise thermique des centres d’usinage modernes garantissent une constance de ces performances sur des séries longues.
La fabrication additive métallique, selon les procédés (fusion laser sur lit de poudre, dépôt de fil sous arc ou laser), affiche des tolérances dimensionnelles généralement comprises entre quelques dixièmes de millimètre et plusieurs dizaines de micromètres, avec des états de surface bruts souvent supérieurs à plusieurs dizaines de micromètres Ra. Selon le Cetim, malgré les progrès de la fabrication additive, une reprise en usinage des surfaces fonctionnelles reste souvent nécessaire pour atteindre les objectifs d’état de surface et de tolérances dimensionnelles visés.
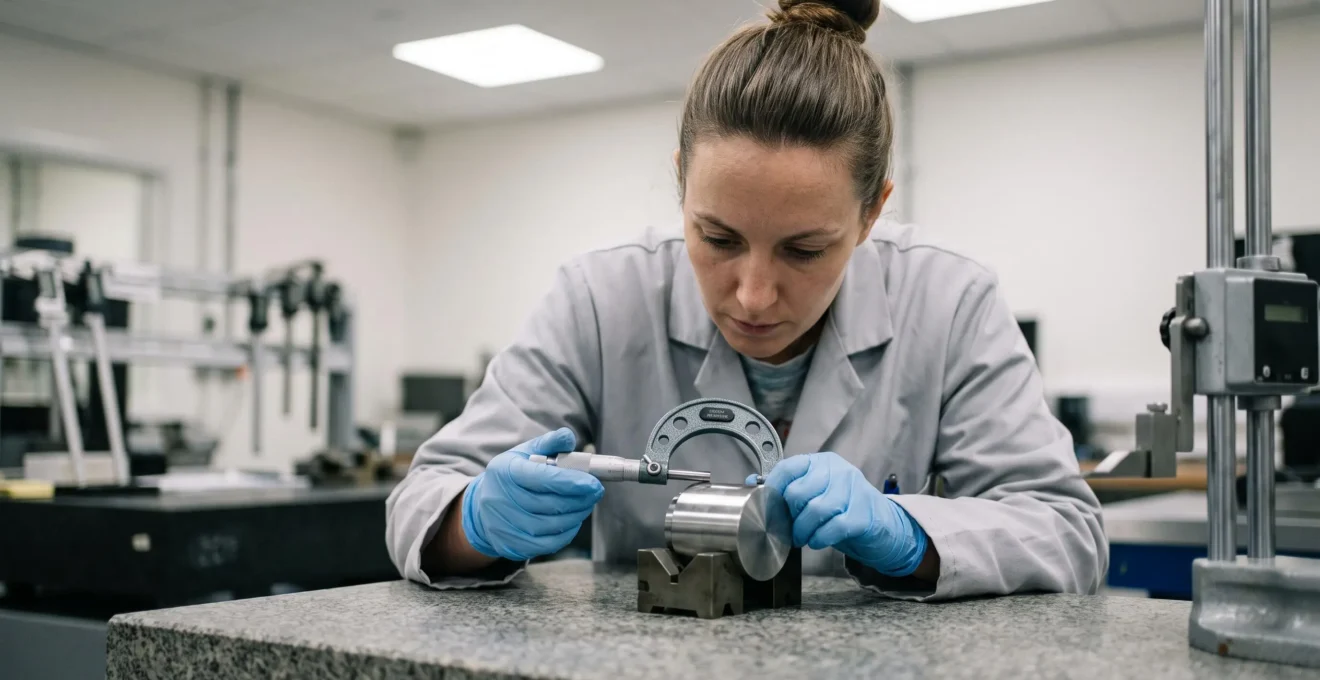
Cette limite du procédé additif n’en fait pas une solution moins pertinente, mais elle oblige à intégrer l’étape de post-traitement dans le calcul du coût et du délai total. Une pièce imprimée peut nécessiter un usinage de finition ciblé sur les portées, les alésages ou les plans de référence, là où l’usinage direct délivre ces surfaces en une seule gamme. L’arbitrage repose ainsi sur la proportion de surfaces exigeant une tolérance serrée : si l’ensemble de la pièce doit respecter des tolérances micrométriques, l’usinage CNC conserve un avantage net ; si seules quelques zones fonctionnelles l’exigent, la fabrication additive suivie d’une reprise localisée peut se justifier.
Les limites de l’usinage résident ailleurs : l’accessibilité de l’outil impose des contraintes géométriques fortes, notamment sur les cavités internes, les canaux de refroidissement conformes ou les structures en treillis. Ces géométries, inaccessibles par enlèvement de matière, constituent le domaine de prédilection de la fabrication additive.
Géométrie, matériaux et volumes : comment arbitrer selon votre production
La complexité géométrique constitue un critère de bascule structurant. Les pièces à géométrie simple ou moyennement complexe, accessibles par un outillage classique, se prêtent naturellement à l’usinage. Les pièces intégrant des canaux internes complexes, des structures lattice optimisées en masse, ou des géométries organiques issues de la conception générative trouvent dans la fabrication additive une voie de réalisation souvent unique.
La nature du matériau intervient également. L’usinage maîtrise une large palette d’alliages métalliques, mais certains matériaux difficiles à usiner (superalliages réfractaires, alliages à durcissement rapide) génèrent des coûts d’outillage et de temps machine élevés. La fabrication additive peut alors offrir une alternative économique, sous réserve de qualifier le procédé et de maîtriser les caractéristiques mécaniques finales. L’assemblage de matériaux dissemblables, difficile par soudage conventionnel, peut être réalisé par soudage laser de précision, procédé industriel complémentaire permettant des joints de haute qualité sous atmosphère contrôlée.
Le volume de production conditionne fortement la rentabilité. L’usinage présente un coût fixe élevé (machine, outillage, programmation) mais un coût marginal par pièce décroissant avec le volume. La fabrication additive inverse cette logique : coût fixe modéré mais coût marginal par pièce relativement constant, la rendant attractive pour le prototypage, les pièces unitaires et les petites séries. Le point de bascule économique se situe généralement entre quelques dizaines et quelques centaines de pièces, selon leur complexité et leur taille, mais cette estimation doit être confrontée aux données de coût réel de votre secteur d’activité.
- Géométrie simple, tolérances serrées, grande série :
privilégier l’usinage CNC pour garantir répétabilité et coût unitaire optimisé.
- Géométrie complexe interne, petite série, tolérances modérées :
envisager la fabrication additive, avec éventuelle reprise d’usinage ciblée sur les surfaces fonctionnelles.
- Pièce prototype ou unitaire nécessitant validation rapide :
la fabrication additive réduit le délai de première pièce en supprimant les étapes d’outillage.
- Matériaux dissemblables ou assemblages délicats :
intégrer le soudage laser de précision comme brique complémentaire de la chaîne.
Quel coût total de possession pour chaque procédé ?
L’investissement machine constitue la part visible du coût, mais le coût total de possession intègre des composantes souvent sous-estimées. En usinage, le brut de départ représente un volume de matière supérieur à la pièce finie ; les chutes génèrent des coûts matière et de traitement des déchets. La fabrication additive consomme théoriquement moins de matière, mais le prix au kilogramme de la poudre métallique excède souvent significativement celui des bruts d’usinage standards, et une partie de la poudre non fusionnée nécessite tamisage et recyclage.
Le post-traitement pèse différemment selon le procédé. L’usinage délivre des pièces proches de l’état final, nécessitant généralement un ébavurage et éventuellement un traitement de surface. La fabrication additive exige fréquemment des opérations de détachement du support, de grenaillage ou sablage pour l’état de surface, de détensionnement thermique et, comme mentionné précédemment, d’usinage de reprise sur les zones fonctionnelles. Ces étapes additionnelles mobilisent temps, équipements et compétences spécifiques.
Le taux de rebut conditionne le coût réel par pièce conforme. L’usinage, procédé mature, affiche des taux de rebut faibles sur des gammes stabilisées. La fabrication additive, plus récente et sensible aux paramètres procédé, peut générer des taux de rebut supérieurs en phase de qualification ou sur des géométries extrêmes. Une gravure laser fibre constitue un exemple de traitement complémentaire de précision intégrable dans une chaîne multiprocessus.
La comparaison objective des coûts nécessite de construire un modèle intégrant votre mix de pièces, vos volumes réels et votre structure de charges. Les centres techniques industriels et les laboratoires de génie mécanique peuvent fournir des repères sectoriels pour étayer votre justification d’investissement.
Comment mettre en place la bonne solution de production
Engager un investissement en équipement de production haute précision sans validation préalable de faisabilité expose à un risque d’inadéquation technique ou économique. La démarche recommandée débute par une étude de pièce : analyser les tolérances requises, les surfaces critiques, la géométrie, le matériau, et confronter ces contraintes aux capacités documentées de chaque procédé. Cette analyse peut être menée en interne si les compétences méthodologiques existent, ou externalisée auprès de centres techniques ou de bureaux d’études spécialisés.
La réalisation d’essais sur pièces représentatives constitue l’étape suivante. Produire un prototype ou une pré-série permet de valider les tolérances réellement atteintes, de qualifier les caractéristiques mécaniques, d’identifier les points critiques du procédé et de mesurer le coût réel par pièce incluant rebuts et post-traitements. Cette phase d’essai peut justifier un recours temporaire à la sous-traitance avant d’internaliser la production.
S’entourer d’un accompagnement technique couvrant plusieurs procédés complémentaires facilite l’arbitrage. Selon les éléments communiqués par Lauvitec, la gamme ATMOS LASER annonce des sources laser de 500 à 8000 W et une répétabilité inférieure à 0,01 mm pour des configurations de 3 à 5 axes, illustrant le type de capacités techniques mobilisables pour le soudage laser de précision en complément d’une chaîne de production intégrant usinage ou fabrication additive.
Évaluer un partenaire technique exige de vérifier ses compétences multi-procédés, sa capacité à prendre en charge la chaîne complète (conception, fabrication, post-traitement, contrôle), ses moyens métrologiques et ses références dans votre secteur d’application. Un accompagnement complet réduit le risque d’inadéquation et sécurise la montée en compétence interne.
Pour enrichir votre réflexion sur les procédés industriels complémentaires, le moulage de l’acier constitue une troisième voie de mise en forme, pertinente pour certaines géométries et certains volumes de production.
La fabrication additive peut-elle remplacer l’usinage CNC en haute précision ?
Quel procédé choisir pour une petite série de pièces complexes en alliage ?
Comment calculer le coût total de possession de chaque procédé ?
Quelles tolérances dimensionnelles peut-on réellement atteindre en impression 3D métal ?
Le soudage laser de précision peut-il compléter une chaîne de production usinage ou fabrication additive ?
Le choix entre usinage par enlèvement de matière et fabrication additive en haute précision ne repose jamais sur un critère unique. Tolérances requises, complexité géométrique, matériaux, volumes de production et coût total de possession doivent être arbitrés conjointement, en confrontant vos contraintes réelles aux capacités documentées de chaque procédé. Aucun n’est universellement supérieur : l’un atteint directement les tolérances micrométriques sur des géométries accessibles, l’autre ouvre des possibilités de conception sur des structures complexes moyennant post-traitement ciblé.
Cette complémentarité invite à raisonner en chaîne de production plutôt qu’en opposition binaire. Prototypage rapide en fabrication additive, production série en usinage CNC, assemblage par soudage laser de précision : la combinaison rationnelle des procédés, validée par des essais et soutenue par un accompagnement technique compétent, sécurise l’investissement et la performance industrielle sur le long terme.